性能特点
内饰粘接的性能重点
仪表台、门板与中控的粘接失效通常来自耐热不足、膨胀系数差异与表处不到位。
加热与吸塑稳定
在加热与真空成型过程中保持稳定粘接表现。
耐高温
耐温可达约 100℃,适应车内高温环境与夏季暴晒。
开放时间可控
适配自动化与半自动化生产线的节拍要求。
强度一致
在常见内饰基材与面层组合上保持稳定的粘接强度。
胶种
内饰工艺的胶种与配套
热成型胶配合固化剂使用,可在深拉伸与高温环境下保持稳定。
热成型胶(主剂)
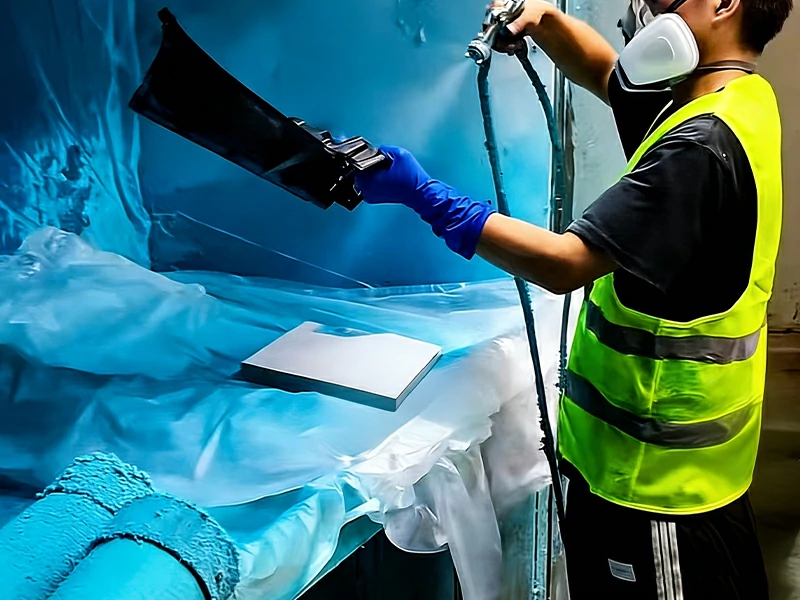
用于真空吸塑与热成型工艺,可喷涂或辊涂,深拉伸造型不桥接、不回弹。
固化剂
按工艺需要添加,提升耐热与耐水性能与附着强度。
专用型号
其他内饰件可按基材选择配套型号,或由我们定制黏度与开放时间。
材料兼容性
可粘接的基材与面层
ABS、改性 PP、PVC 泡棉、汽车级 MDF 与皮革、PVC 木纹膜的复合均需验证。
| 项目 | 参考值 |
|---|---|
| 固化时间 | 2-4 小时 |
| 粘接强度 | 高 |
| 激活温度 | 55-60℃ |
| 涂胶量 | 平面 65±2 g/㎡;边缘与沟槽 90±10 g/㎡ |
性能标准
工艺参数参考
参数来自产品资料,量产前建议做基材与面层的组合验证。
电晕处理
适用于 PP 等低表面能材料,提升润湿与附着。
火焰处理
对复杂型面有效,需控制火焰距离与速度。
底涂处理
按基材选择底涂,改善初粘与耐久性。
机械打磨
对部分复合材料可做轻度打磨以增大附着面。
表面处理
低表面能材料的前处理
仪表台与中控
ABS、PC/ABS 或纤维板基材与 PVC/PU 面层的真空吸塑。
门板与立柱包覆
改性 PP 与汽车级纤维板的面层包覆,抗增塑剂迁移。
NVH 减振
柔性胶层作为阻尼层,降低内饰异响。
应用场景
典型应用
粘接层在车内温度与振动条件下表现如何?
热成型胶按车内工况设计,经历高温、热循环与振动后胶层仍保持柔性与界面稳定,不易脱层。
使用前需要做表面处理吗?
部分基材建议处理,尤其是 PP 等低表面能材料,常用电晕、火焰、底涂或机械打磨。
适配哪些内饰材料?
常见内饰基材均可,包括 ABS、PVC 发泡板、硬质 PVC、汽车级 MDF 与经表处改性的 PP,也适配 PVC 吸塑膜与 PU 人造革。
适合大批量生产吗?
适合。配方具有可控开放时间与稳定加工行为,可用于自动化或半自动化吸塑线,并有工艺指导支持。