产品型号
包装与印刷工序用胶
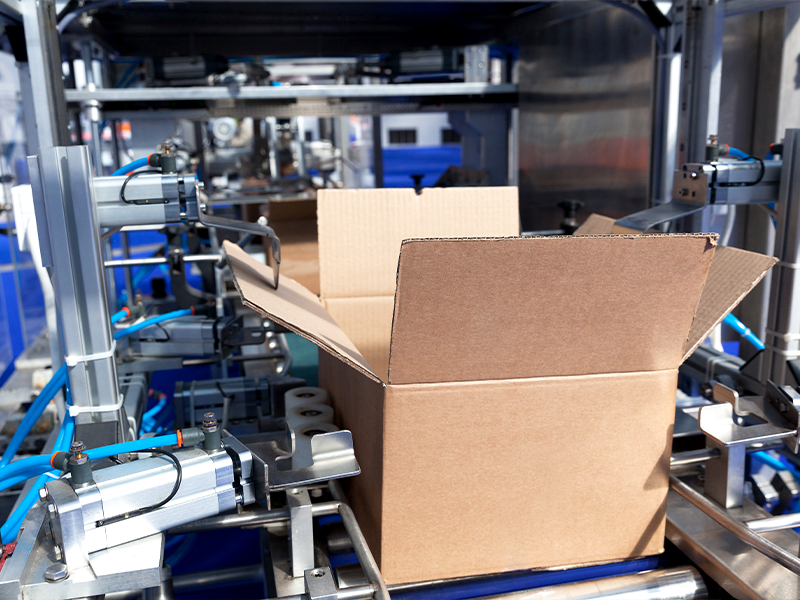
糊盒、覆膜、开窗与精装盒对胶的要求各不相同,按工艺选型才能稳定量产。
性能特点
为什么选择康生包装胶
高初粘、快固化与低气味,是高速包装线的三条硬指标。
强力粘接、不脱层
纤维破坏型粘接,封口与覆膜在折叠与模切后不开胶。
抗黄变、透明度好
覆膜后不发白、不泛黄,保持印刷色彩与光泽。
低气味、快干
水性配方气味低,适合食品与化妆品包装车间。
环保合规
符合 FDA 21 CFR 175.105、EU 10/2011 食品接触与 RoHS/REACH 要求。
适用基材
可粘接的纸与膜材
从白卡、灰板到 BOPP、PET 与金属卡纸,均有对应型号。
白卡纸
灰板 / 纸板
牛皮纸
铜版纸 / 涂布纸
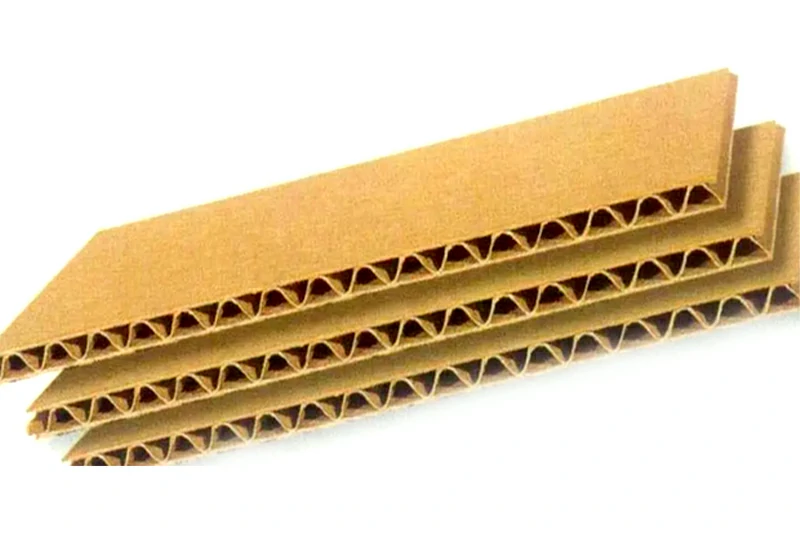
瓦楞纸板
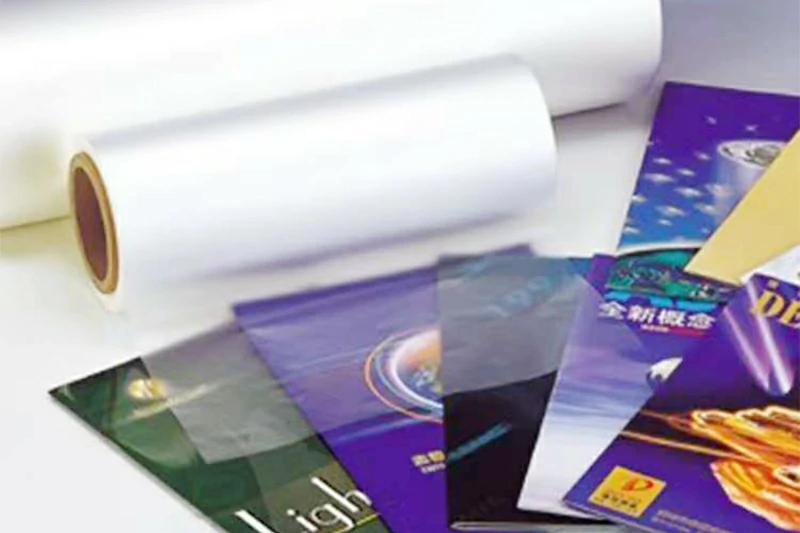
BOPP 覆膜纸
技术参数
主要产品与推荐应用
型号与参数来自康生产品资料,可按设备与涂层做进一步定制。
| 产品类别 | 型号 | 推荐应用 |
|---|---|---|
| 覆膜纸盒侧边封口胶 | HS-505HV | 上光/覆膜纸盒的手工与小批量生产 |
| 覆膜纸盒侧边封口胶 | HS-505LV | 上光/覆膜纸盒的高速自动化糊盒线 |
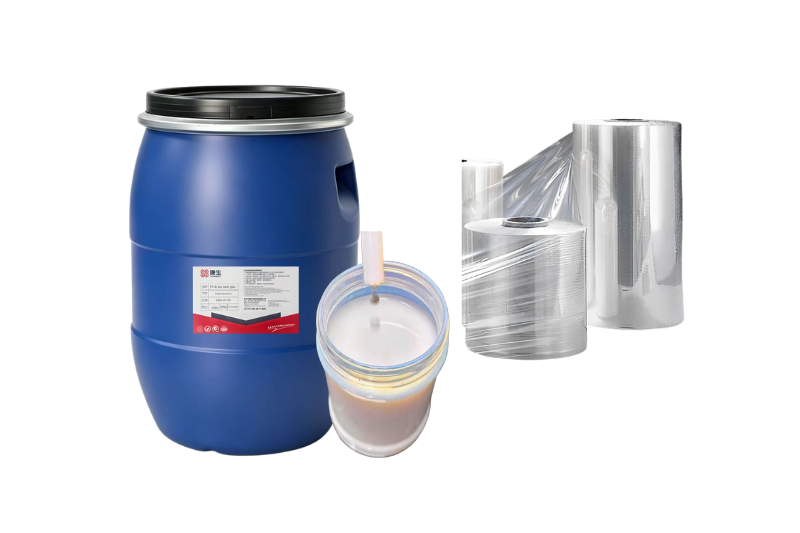
| BOPP 覆膜胶 | HS-8339 | BOPP 膜与印刷纸/纸板的干式复合 |
| 礼盒覆面胶 | HS-1092 | 精装盒(天地盒、书型盒)覆面成型 |
| 果冻胶(动物蛋白) | HS-5118 | 手工与半自动天地盒、书壳装订 |
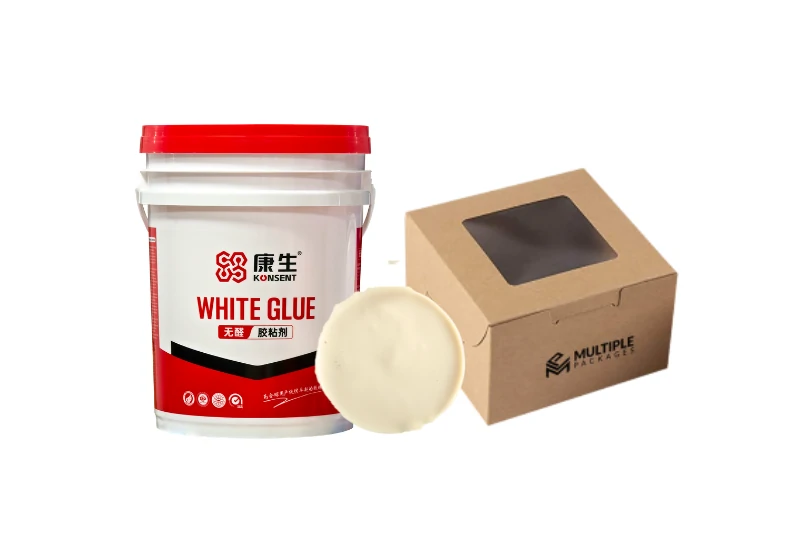
| 纸盒开窗贴膜胶 | HS-2699A / HS-5699A | 折叠纸盒高精度开窗,PET/PVC 膜与纸板 |
| 烟包胶(食品级) | HS-8352 | 烟包翻盖盒、硬盒、软包与高速糊盒线 |
表面处理
涂胶与复合前的处理
控制表面能、含水率与压合时间,可显著降低脱层与起泡。
基材表面处理
确认纸张含水率与表面涂层状态;UV 上光与覆膜件需按工艺验证初粘。
复合材料处理
PET/PVC 膜表面张力不足时建议做电晕处理,提升粘接一致性。
复合后处理
覆膜与开窗后避免立即模切,保证胶层充分固化再进入后道工序。
设备适配
按糊盒机与喷嘴型号定制黏度与流变,可减少飞胶与拉丝。
常见问题
包装胶常见问题
覆膜纸盒为什么会出现脱层?
常见原因包括上胶量不足、膜或纸板表面能不匹配、基材含水率过高、压合压力与时间不足,以及胶对高光表面润湿性差。
精装盒成型后为什么角部开裂?
可能是胶膜固化后偏脆、角部上胶不足、纸板过厚而胶的柔性不足、过度干燥或高温储存,以及胶种选择与灰板厚度不匹配。
纸盒窗口膜容易脱落怎么办?
多与胶与 PET/PVC 膜的兼容性、窗口边缘上胶量、贴合压力不足、膜面未清洁或未做电晕处理有关。
成品边缘粘不牢是什么原因?
边缘上胶量不足、垫板高度不当导致上胶不均、待加工板材间距过窄造成边缘覆盖不足,以及压合压力偏低。