产品型号
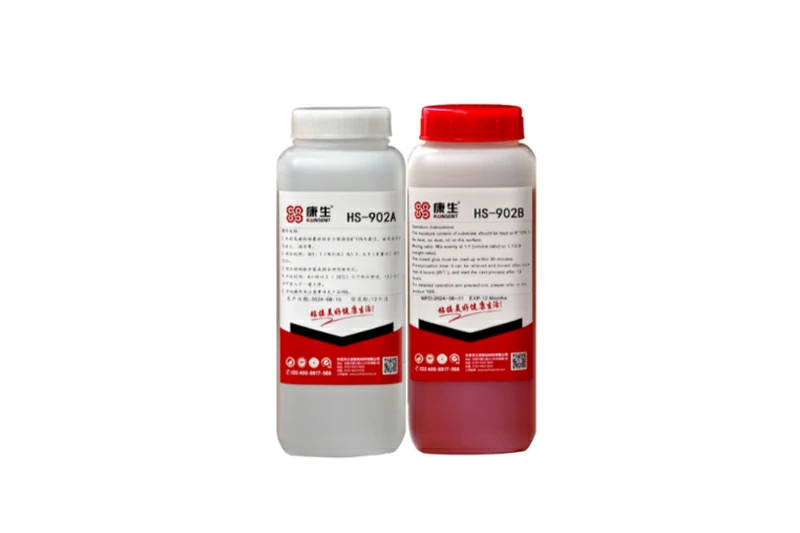
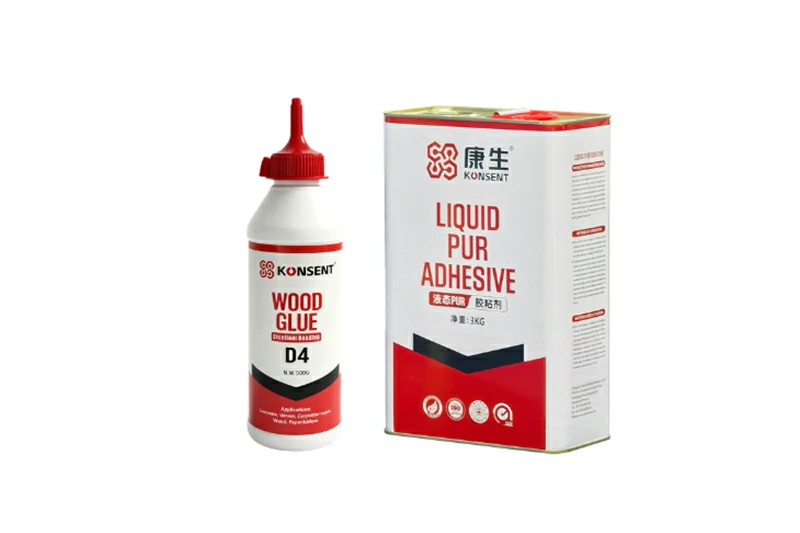
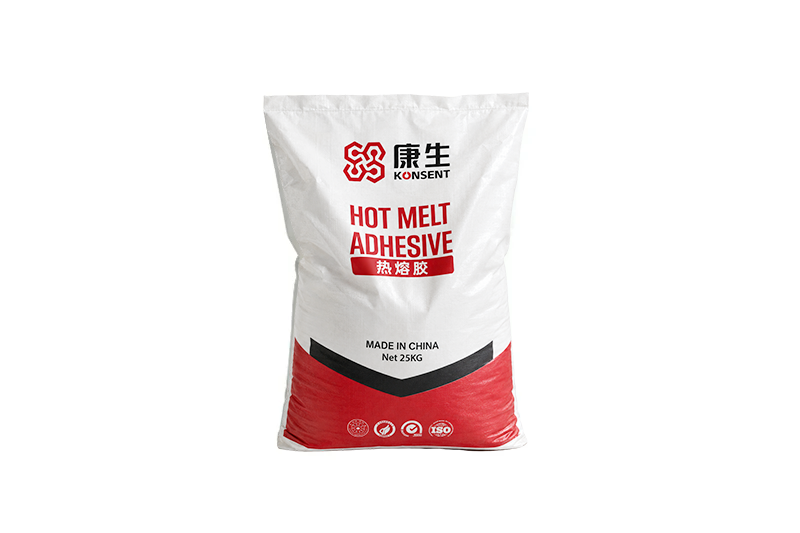
覆盖木工主要工序的胶种
按工序选用对应胶种,可同时兼顾产线节拍、外观标准与出口认证要求。
性能特点
为什么选择康生木工胶
自动化产线、出口合规与外观一致性,是家具工厂选胶的三个核心关注点。
不可逆固化、永久粘接
D4/EPI 体系交联固化后耐水耐热,胶层不可逆,适合结构件与户外产品。
单组分免调配
D3 与吸塑、封边系列开桶即用,减少混胶误差与清洗时间。
适应自动化产线
开放时间与固化速度可按线速调整,减少堵枪、拉丝与节拍不匹配。
REACH 环保认证
水性低 VOC 配方,可提供 TDS/SDS 与出口市场所需检测报告。
使用方法
使用与工艺要点
水性体系的工艺窗口清晰,按参数执行即可获得稳定的木破率。
- 涂胶量按基材密度与吸水率调整,避免过量或不足导致强度波动。
- 车间温度与木材含水率直接影响固化时间,建议基材含水率控制在 8%-12%。
- 冷压建议 4 小时以上再搬运,24 小时后达到最终强度(具体以型号 TDS 为准)。
- 水性胶的残胶在未固化前可用水清洗;固化后需机械处理。
材料兼容性
可粘接的木材与板材
从软木到红木、从 MDF 到 OSB,按密度与含油量匹配型号。
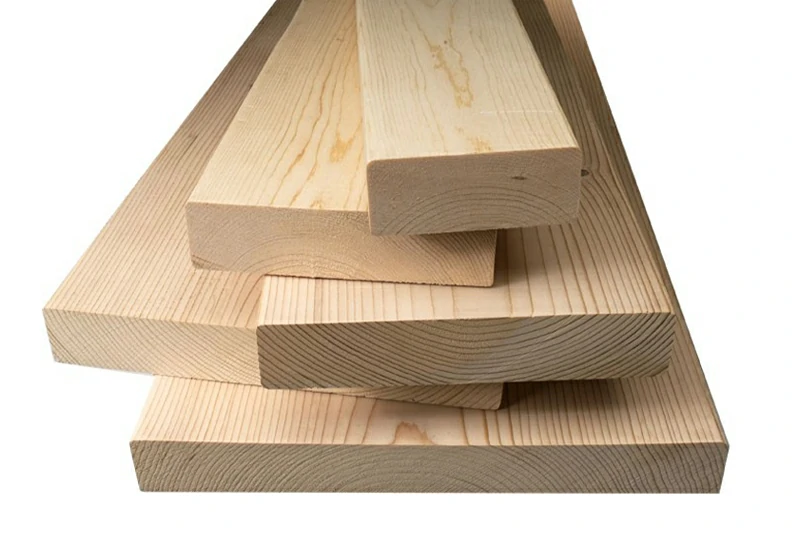
实木(松木/杉木/橡胶木/橡木)
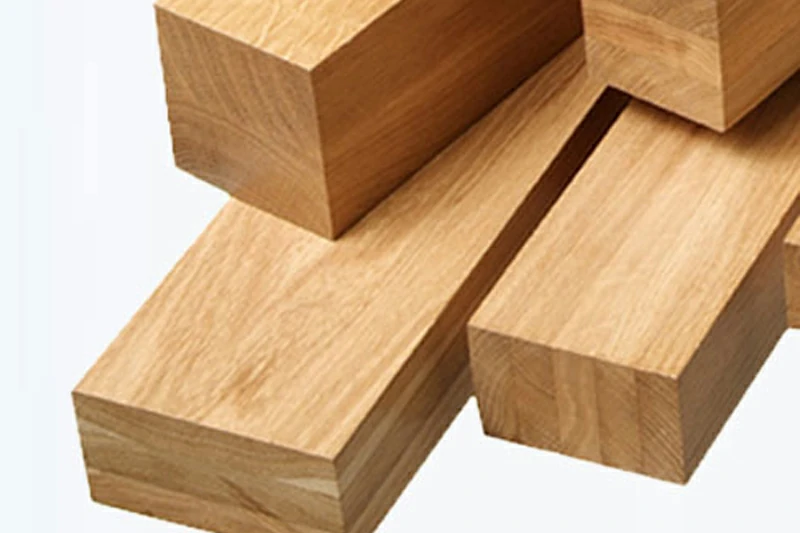
硬木(红木/柚木/水曲柳)
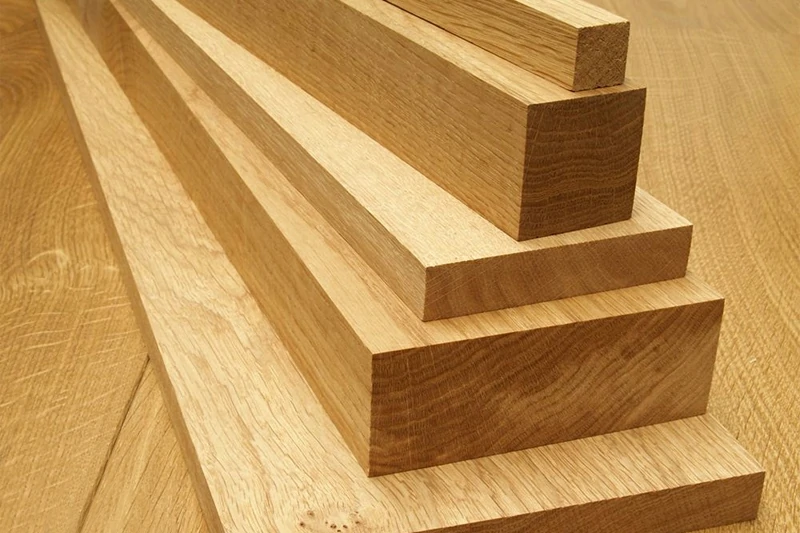
中硬木(榉木/桦木/樱桃木)
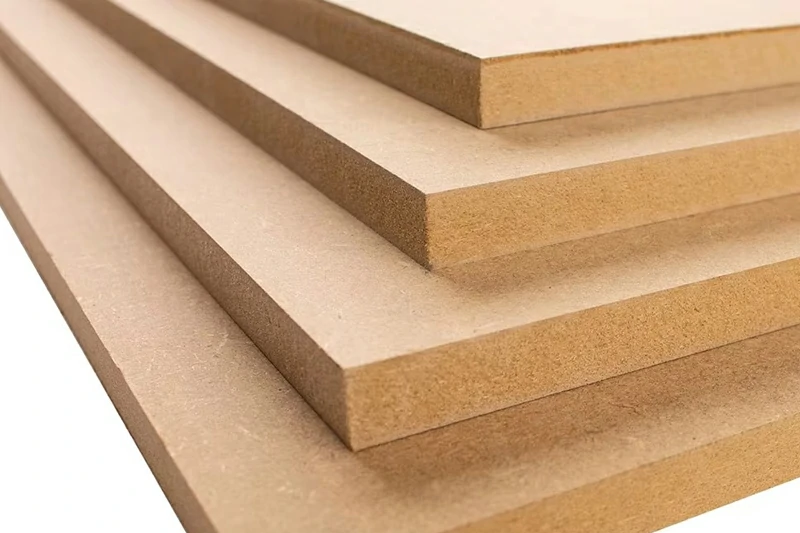
MDF 中纤板
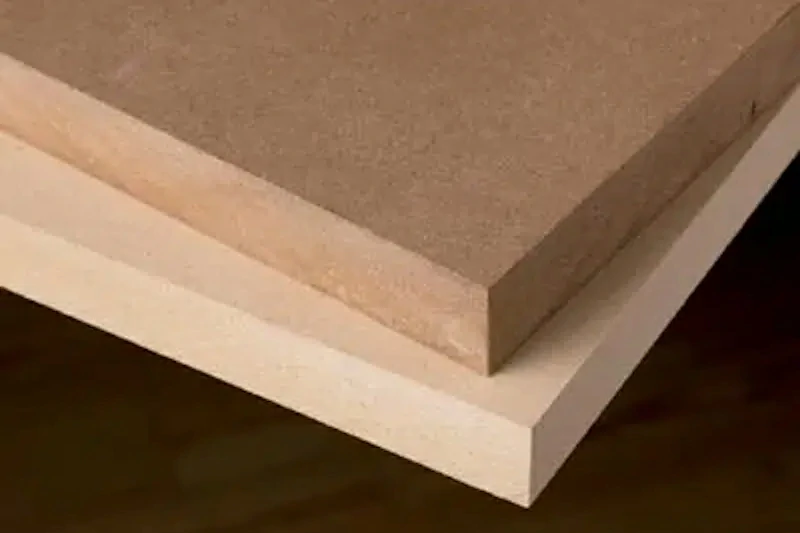
HDF 高密度板
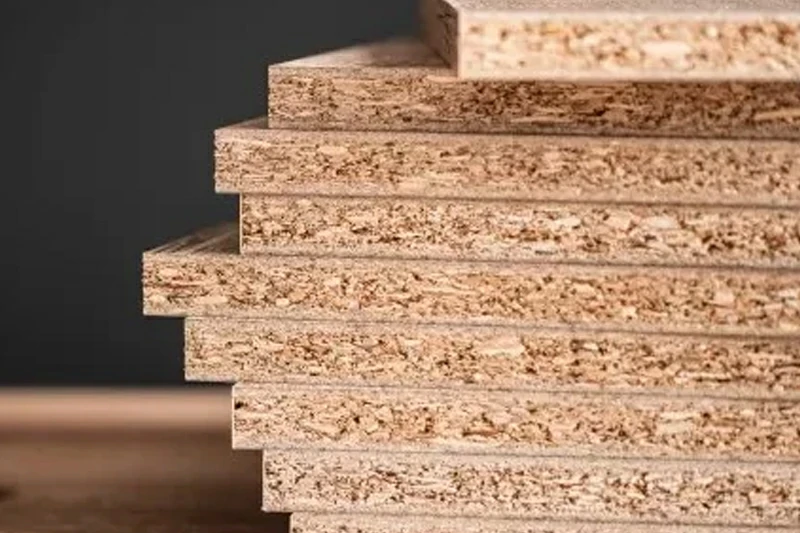
刨花板
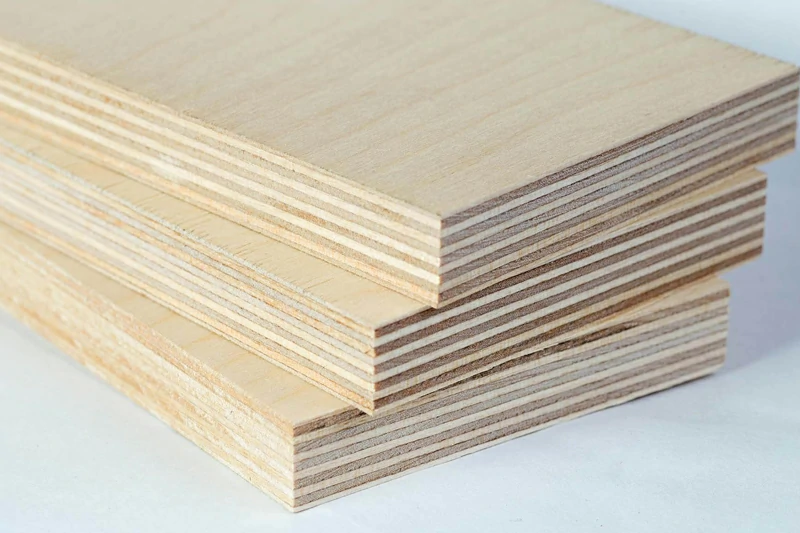
多层板 / 胶合板
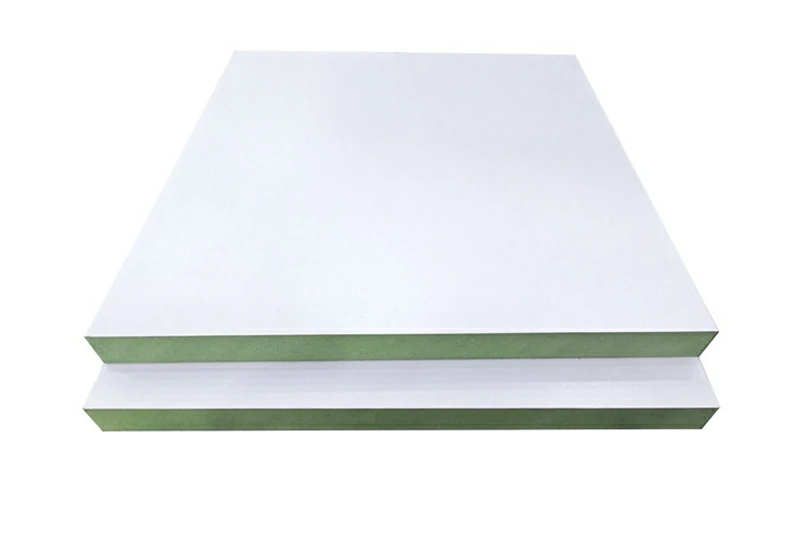
三聚氰胺板
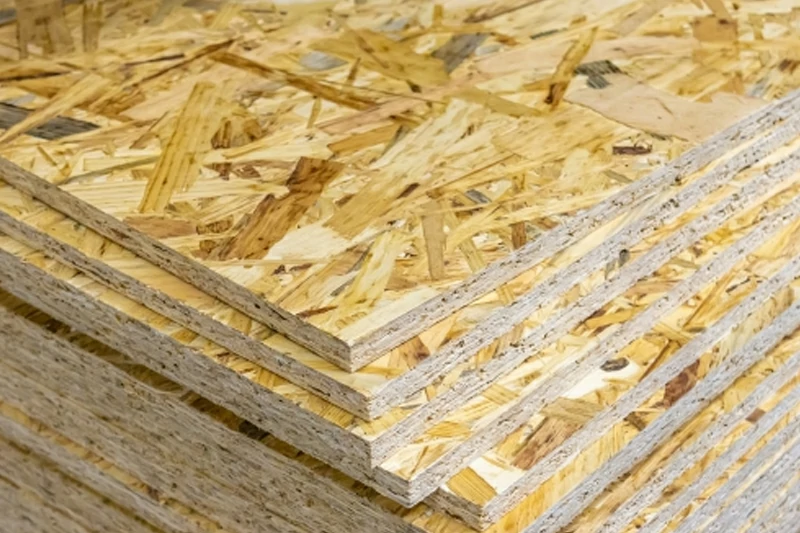
OSB 定向刨花板
技术参数
主要型号与推荐场景
型号来自康生技术资料,可按基材与市场做进一步定制。
| 型号 | 类型 | 推荐场景 |
|---|---|---|
| HS-3000 / 5000 / 8000 / 9000 | EPI 双组分(D4) | 实木拼板、指接、集成材冷热压(按木材硬度选型号) |
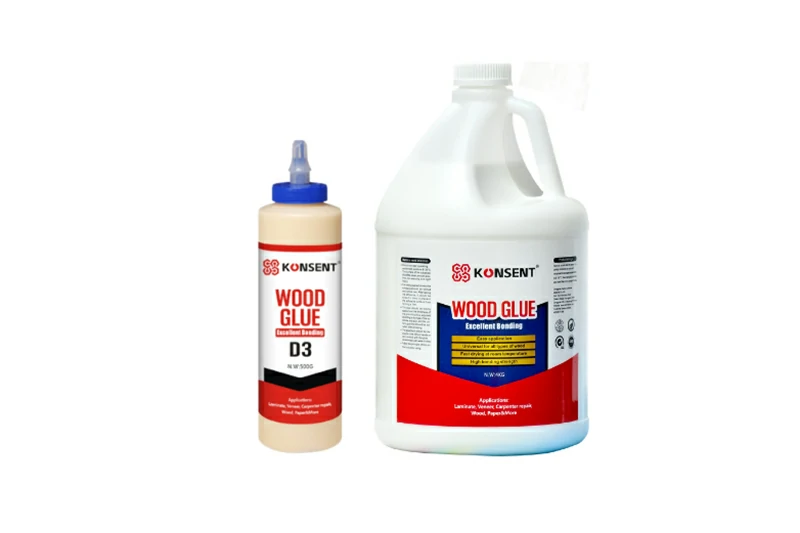
| HS-2366 / 2367 / 2367LH | PVAc(D3) | 实木组装、结构件防水拼接、指接榫接与热压贴皮 |
| HS-1315 / 50K / 50H / 3051 | 组装胶(3051 为 D3) | 家具组框、板材冷压增厚、蜂窝板定型 |
| HS-3179 / 3199 | 真空吸塑胶 | PVC/PP/PET/ABS 膜真空膜压,门板与橱柜覆膜 |
| KS-8132 / 8152 / 8182 / 8300 | EVA 热熔胶 | 手动、半自动与全自动封边机 PVC 封边 |
| HS-5295 / 5608 / 5306 / 5231 | PUR 热熔(HMPUR) | 木门与定制家具封边、铝蜂窝封边、型材包覆与平贴 |
| HS-129 / 129NK | 液体 PUR(D4) | 高含水率与含油木材拼接、异种材料复合、户外结构 |
| HS-701BB / 601AB / 902AB / 908AB | 环氧 AB 结构胶 | 承重结构、家具修补、木-金属复合 |
表面处理
涂胶前的表面处理
清洁、打磨、控制含水率与及时加压,是减少返工最有效的四件事。
表面清洁
去除灰尘、油污与脱模剂,避免弱粘接与胶线发黑。
打磨处理
80-120 目砂纸去除氧化层与压光面,提升浸润效果。
含水率控制
基材含水率建议 8%-12%,过高会鼓泡,过低难渗透。
及时加压
涂胶后按时加压,冷压 4 小时以上,避免开放时间超限。
应用场景
典型应用
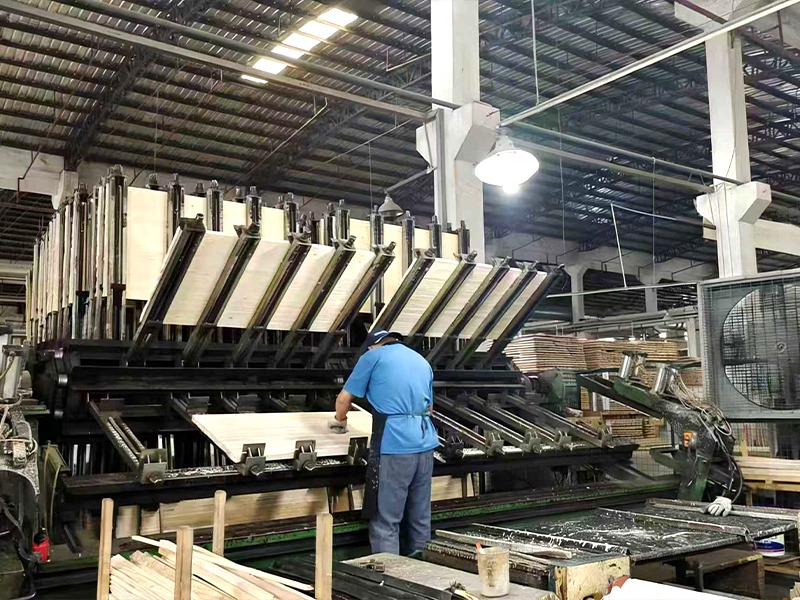
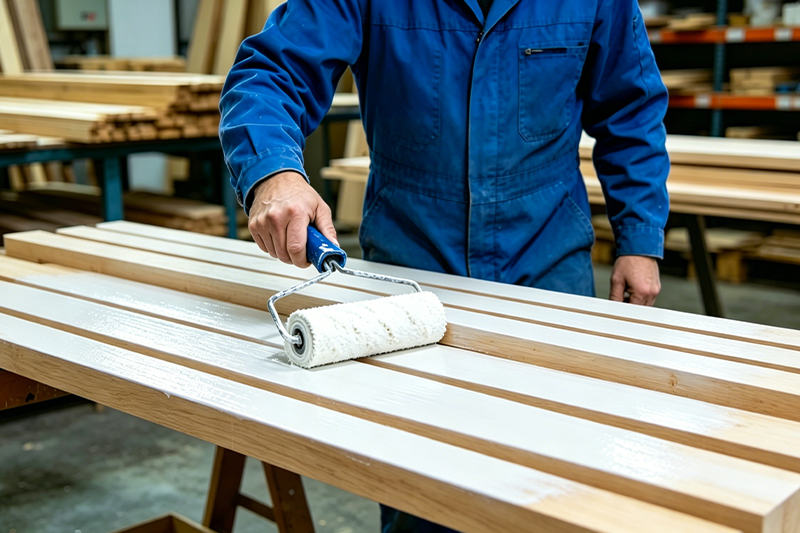
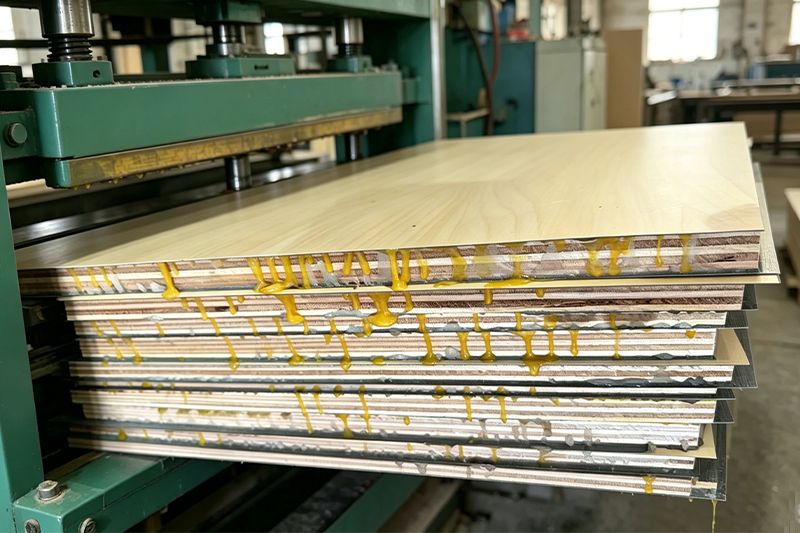
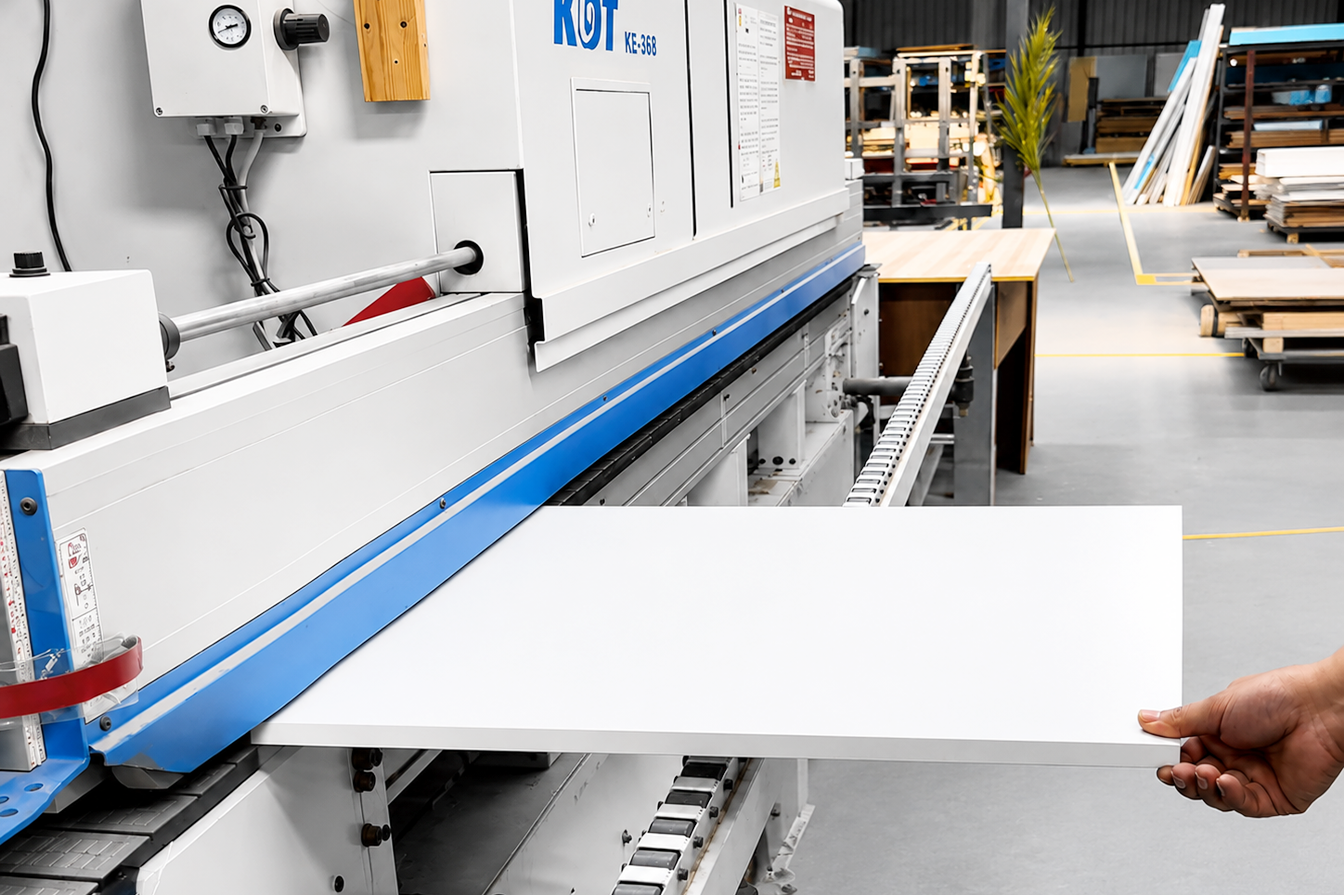
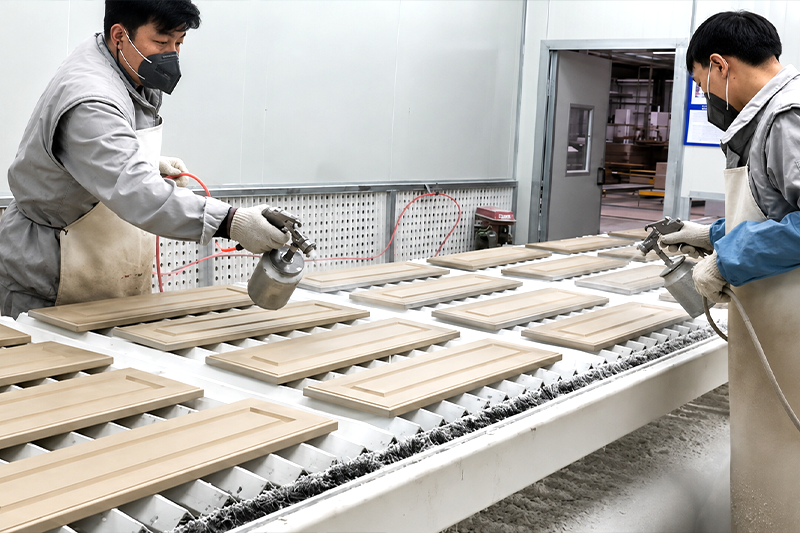
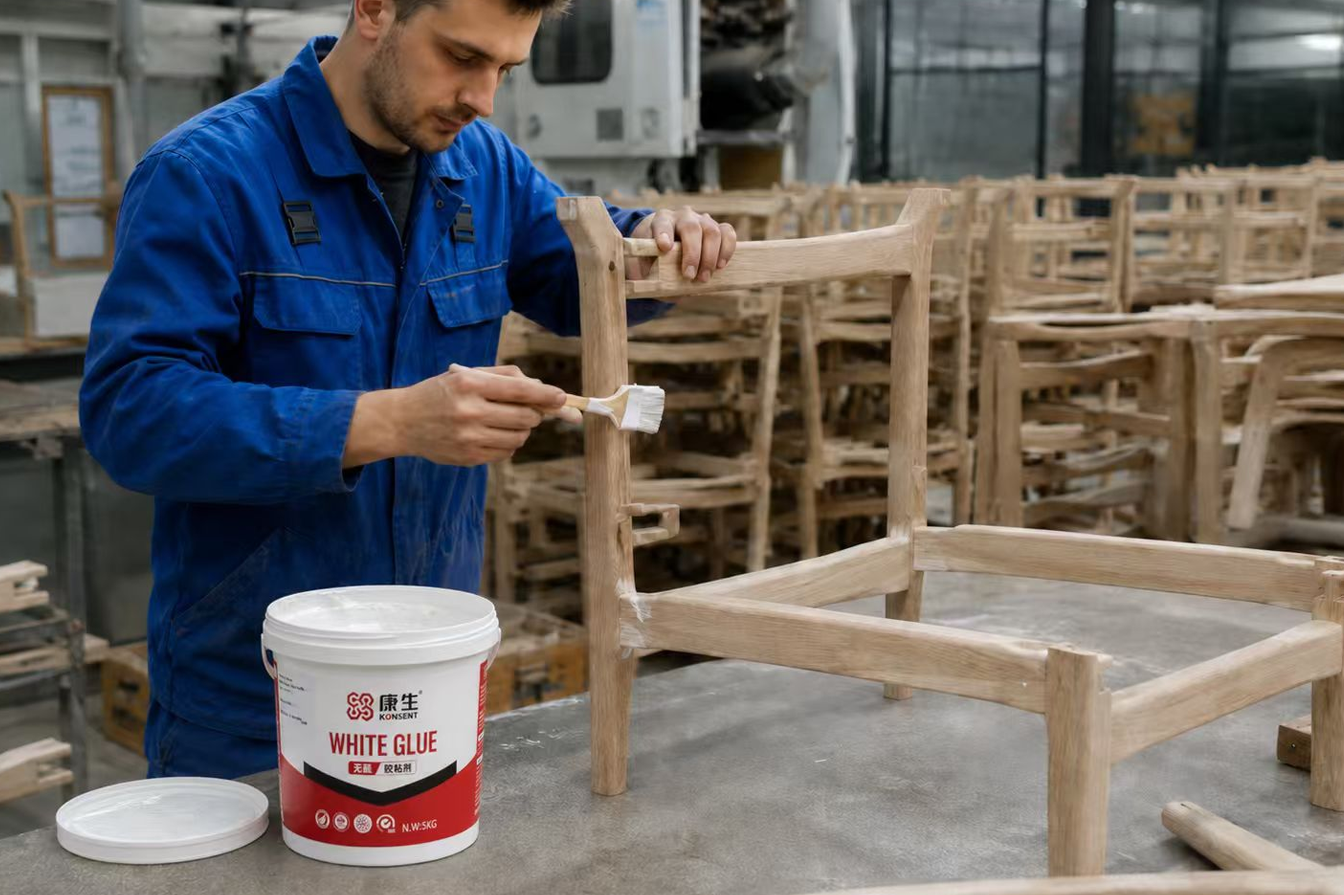
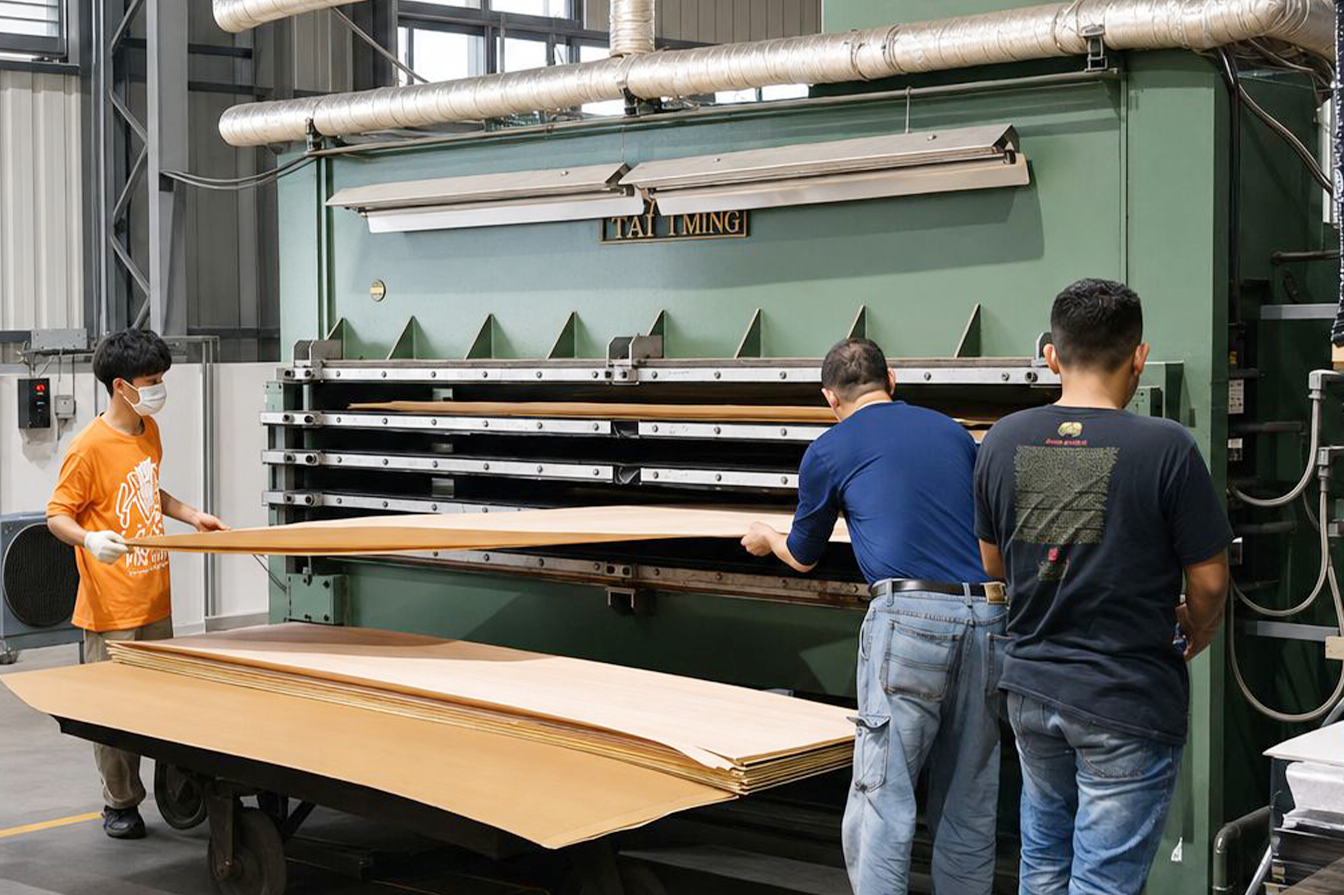
从实木拼板到吸塑门板,均有对应的成熟方案。
常见问题
木工胶常见问题
PUR 胶施工温度多少合适?
最佳施工温度 15-30℃,该区间固化速度快、粘接稳定,极端温度会影响附着效果。
PUR 胶能粘接红木等高含油木材吗?
可以。配方可渗透油性木材表面形成交联粘接,避免高端家具开裂与脱层。
未用完的 PUR 胶怎么保存?
密封存放于 5-25℃、避湿避光处,可保持反应活性并延长保质期。
EVA 与 PUR 封边胶的区别是什么?
EVA 适合常规温度环境、固化快、效率高;PUR 在高温高湿环境下强度与耐久性更好。
封边后为什么粘接变弱?
基材表面不洁或潮湿、固化时间不足、涂胶不均都会削弱强度,需逐项排查。
组装胶环保吗?
水性型号不含溶剂、低 VOC、无甲醛/苯,D3 与 AB 胶符合 EU REACH、EN 71 与中国 GB 18583 标准。